In che modo gli aghi per biopsia-assistita con vuoto raggiungono un livello di precisione-micron
Jun 12, 2026
https://pmc.ncbi.nlm.nih.gov/articles/PMC4115763/
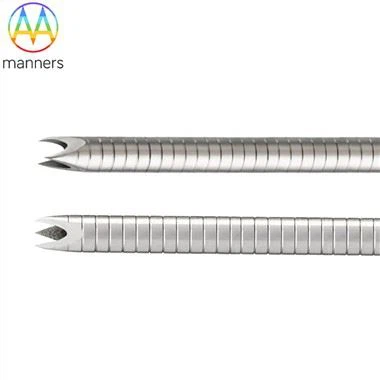
Le prestazioni cliniche degli aghi per biopsia mammaria-assistita con vuoto dipendono fortemente dalla precisione di produzione. L'affilatura della punta dell'ago, la levigatezza della fessura del campione e la concentricità del manicotto di taglio-ogni micrometro-di deviazione di livello possono influenzare il tasso di successo del campionamento e la sicurezza del paziente. Prendendo come esempio il processo di produzione della Manners Company, questo articolo analizza la precisa catena di processo degli aghi VABB dalle materie prime ai prodotti finiti.
I. Selezione e pre-trattamento dei materiali
I tre componenti principali del VABBago-tLa punta dell'ago, la cannula con tacca per il campione e la cannula di taglio-sono tutte realizzate in acciaio inossidabile SUS 316. Questo materiale contiene il 2%–3% di molibdeno, ha un'elevata resistenza alla corrosione per vaiolatura e ha una durezza controllata a HRC 30–40 (equivalente a Vickers 300–400 HV), bilanciando forza di perforazione e flessibilità. Tutti i materiali in entrata devono essere accompagnati da un certificato ASTM F899 e sottoposti a test di conformità RoHS e REACH. Manners fornisce la certificazione dei materiali per garantire la tracciabilità dei lotti.
II. Lavorazione di precisione del tornio a forma di cuore-
L'attrezzatura per la lavorazione principale è un tornio automatico senza centri Citizen L12-1M7 con una precisione di posizionamento di ±0,005 mm e una precisione di posizionamento ripetuto di ±0,002 mm. La lavorazione della punta dell'ago è la più complessa: richiede la fresatura di tre superfici curve su un'asta di acciaio inossidabile con un diametro di circa 1,5 mm per formare un bordo affilato come un rasoio. Questo processo richiede circa 30 minuti e viene eseguito utilizzando una fresa a fondo piatto da ∅0,4531-pollici-per il taglio normale lungo la direzione normale per garantire taglienti simmetrici. Il manicotto della fessura del campione deve essere fresato per creare una lunga finestra (fessura) a forma di striscia, con una tolleranza sulla larghezza di ±0,01 mm e una rugosità della parete interna di Ra inferiore o uguale a 0,4 μm per ridurre l'attrito del tessuto. Il manicotto di taglio deve completare la svasatura, la lavorazione della faccia terminale, la smussatura interna e la lavorazione della scanalatura di marcatura. Ogni fase viene completata sulla stessa macchina tramite un collegamento multiasse per garantire che lo spazio tra ciascun componente sia inferiore a 0,02 mm.
III. Marcatura Laser e Sabbiatura
Le linee della scala di profondità devono essere contrassegnate sul manicotto dello slot del campione in modo che i medici possano determinare la profondità della puntura tramite ecografia o raggi X. Manners utilizza una macchina per marcatura laser a fibra JPT, che controlla con precisione la densità di energia del raggio e forma un segno nero permanente sulla parete del tubo senza danneggiare il substrato. Successivamente viene effettuata la sabbiatura per creare una texture opaca uniforme sulla superficie. Ciò non solo riduce l'interferenza della riflessione dello specchio sull'immagine ecografica, ma migliora anche l'uniformità della distribuzione della corrente durante la lucidatura elettrolitica.
IV. Passivazione e lucidatura elettrolitica
Tutti i componenti sono immersi in una soluzione di acido citrico per la passivazione per rimuovere gli ioni ferro liberi e formare una pellicola di ossido ricca di cromo- con uno spessore di circa 2–5 nm. La resistenza alla corrosione è migliorata di oltre 10 volte. Quindi, viene eseguita la lucidatura elettrolitica: il pezzo viene utilizzato come anodo e la corrente continua viene fatta passare attraverso l'elettrolita di acido fosforico-acido solforico. La dissoluzione dell'anodo rimuove innanzitutto i picchi microscopici, riducendo la rugosità superficiale a Ra inferiore o uguale a 0,1 μm. Questo passaggio non solo riduce i danni ai tessuti ma elimina anche le microfessure rimanenti dalla lavorazione, prolungando così la durata a fatica.
V. Pulizia ad ultrasuoni e imballaggio sterile
Dopo la lucidatura elettrolitica, i componenti vengono posti in una macchina per la pulizia a ultrasuoni (con una frequenza di 28–40 kHz) e vengono utilizzati acqua deionizzata e detergenti neutri per rimuovere l'elettrolita residuo e le particelle. Successivamente, vengono essiccati in una camera bianca di Classe 10000 e sigillati sottovuoto-in sacchetti in PP a doppio-strato. Vengono prelevati campioni da ogni lotto per la rimisurazione delle dimensioni (utilizzando calibri e calibri), il test della forza di perforazione (simulando il tessuto) e l'ispezione dell'aspetto. Il prodotto finale è accompagnato da un certificato COC e viene trasportato tramite catena del freddo TNT/DHL/FedEx.
Conclusione
Dietro ogni ago VABB si trovano la fresatura a livello di micron-del tornio di precisione, il posizionamento preciso della marcatura laser, la finitura-a specchio della lucidatura elettrolitica e la purificazione approfondita della pulizia a ultrasuoni. È questa ricerca estrema dei processi di produzione che consente alla biopsia sottovuoto-assistita di raggiungere gli obiettivi clinici di "una puntura, prelievi multipli, trauma ridotto e tasso diagnostico elevato". In qualità di fornitore OEM/ODM, Manners promuove il continuo progresso della tecnologia per la biopsia mammaria con le sue precise capacità produttive.